10 30, 2026
Antes de aceptar una maquina selladora de latas, conviene comprobar que el equipo cumple los requisitos acordados para el envase, la tapa y las condiciones de trabajo previstas. Ver la máquina cerrar algunas unidades no equivale, por sí solo, a verificar su calidad de cierre, capacidad y alcance de suministro.
Una prueba de aceptación debe indicar qué se evaluará, con qué muestras, mediante qué métodos y con qué criterios. También debe dejar constancia de los resultados, las limitaciones del ensayo y las observaciones que necesitan resolverse.
Esta guía organiza las comprobaciones de una selladora de latas sin establecer valores universales de velocidad, muestreo o dimensiones del cierre. Los límites deben proceder de los requisitos del proyecto y de las especificaciones aplicables al equipo, al cuerpo de la lata y a su tapa.
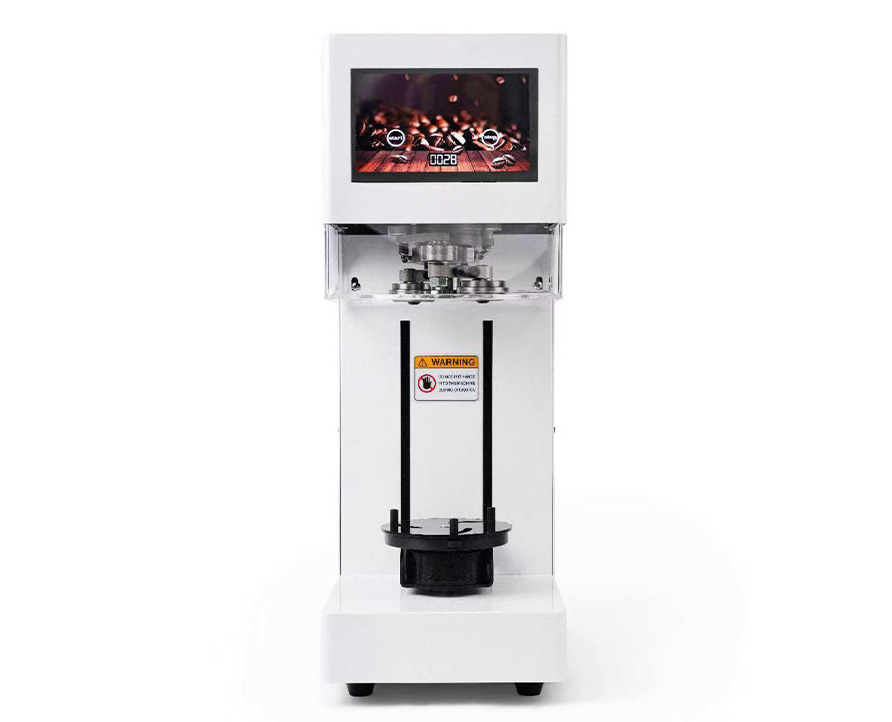
Una demostración muestra cómo funciona el equipo en determinadas condiciones. Puede servir para conocer la secuencia de operación, pero no necesariamente verifica todos los requisitos del proyecto.
Una prueba de aceptación utiliza un protocolo acordado. Cada requisito debe relacionarse con un método de comprobación, un criterio y una evidencia que permita evaluar el resultado.
| Aspecto | Demostración | Prueba de aceptación |
|---|---|---|
| Objetivo. | Mostrar el funcionamiento del equipo. | Verificar requisitos definidos para el proyecto. |
| Muestras. | Pueden ser las disponibles para la presentación. | Deben identificarse y corresponder al alcance acordado. |
| Condiciones. | Pueden limitarse a una situación concreta. | Deben registrarse y compararse con las condiciones previstas. |
| Evaluación. | Puede centrarse en observar el ciclo. | Aplica métodos y criterios previamente establecidos. |
| Resultado. | Material informativo sobre el funcionamiento. | Registro de cumplimiento, desviaciones y puntos pendientes. |
FAT corresponde a Factory Acceptance Test, o prueba de aceptación en fábrica. Se realiza antes del envío, dentro del alcance acordado, para comprobar el equipo y documentar los resultados en las condiciones disponibles en las instalaciones del fabricante.
El protocolo debe aclarar qué comprobaciones pueden completarse allí y cuáles dependen de condiciones que solo estarán disponibles en la planta del usuario.
La aceptación en fábrica no debe confundirse con la comprobación del funcionamiento en la instalación definitiva. La alimentación de envases, las conexiones, los servicios y la integración con otras estaciones pueden requerir verificaciones adicionales.
Cuando el proyecto incluya una prueba de aceptación en destino, deben definirse su alcance y su relación con la FAT. No conviene dejar esta distinción para después de recibir la máquina.
El protocolo debe prepararse antes del ensayo, no redactarse a partir de los resultados obtenidos. Así se evita modificar los criterios después de observar el comportamiento del equipo.
Identificación y configuración de la selladora.
Formatos de lata y referencias de tapa incluidos.
Producto o material utilizado durante la prueba.
Condiciones de alimentación y funcionamiento.
Métodos de inspección y criterios de aceptación.
Duración y plan de muestreo de cada ensayo.
Responsables de ejecutar, observar y aprobar las comprobaciones.
Documentación y registros que deben entregarse.
Procedimiento para gestionar desviaciones y repetir pruebas.
Expresiones como “cierre perfecto”, “alta velocidad” o “funcionamiento estable” no son suficientes como criterios de aceptación. Deben traducirse en condiciones que puedan comprobarse y registrarse.
Por ejemplo, un requisito de capacidad debe indicar el formato, el producto, las condiciones de alimentación, el periodo de evaluación y la forma de contabilizar las unidades aceptadas y las incidencias.
Si falta un formato, un producto o una conexión necesaria, el protocolo debe identificar la comprobación pendiente. La ausencia de medios para realizar una prueba no debe registrarse como cumplimiento.
También debe acordarse cuándo se completará la comprobación, quién aportará los recursos y qué evidencia se utilizará para cerrarla.
Las muestras deben corresponder a las referencias previstas para producción. Registre sus códigos, dimensiones y lotes cuando proceda, y compruebe que no presentan daños que puedan alterar el ensayo.
Si se utilizan componentes distintos a los definitivos, la diferencia debe quedar documentada. Una prueba con muestras aproximadas puede aportar información preliminar, pero no confirma automáticamente el comportamiento del conjunto final.
El protocolo debe indicar si se empleará el producto real, un material de sustitución o envases vacíos. Cada opción tiene un alcance diferente y sus limitaciones deben reconocerse.
Cuando el producto sea relevante para la evaluación, registre la cantidad de llenado y las condiciones acordadas. No presente una prueba sin producto como equivalente a una producción completa si esa equivalencia no ha sido justificada.
Antes del ensayo, deben estar disponibles las especificaciones de cierre aplicables al cuerpo y a la tapa, junto con los métodos de evaluación previstos.
Los instrumentos de medición deben ser adecuados para las comprobaciones y encontrarse en el estado de verificación exigido por el sistema de calidad. Las inspecciones deben realizarlas personas competentes en el método utilizado.
La aceptación no debe basarse únicamente en que la tapa permanezca unida al cuerpo. En los envases metálicos de doble cierre, la evaluación puede incluir inspección visual, mediciones externas, desmontaje y examen de secciones, según el procedimiento aplicable.
Revise las muestras para identificar irregularidades visibles, daños del cuerpo o la tapa y otras condiciones que requieran investigación.
La inspección debe permitir relacionar cada muestra con el momento de producción y, cuando corresponda, con el cabezal que realizó el cierre. Una muestra sin identificación pierde utilidad para localizar una desviación.
La apariencia exterior no permite evaluar por sí sola todas las características de un doble cierre. El procedimiento debe indicar qué mediciones y exámenes internos corresponden y cómo se compararán con las especificaciones aplicables.
No deben copiarse límites de otra combinación de lata y tapa únicamente porque sus dimensiones nominales sean similares. La referencia de la especificación utilizada debe figurar en el registro.
Identifique las muestras no conformes y describa la observación. Conserve su relación con las condiciones del ensayo y con cualquier ajuste realizado.
Si se corrige una configuración, documente el cambio y la comprobación posterior. El registro debe distinguir entre el resultado inicial y el resultado obtenido después de la intervención.
Una velocidad indicada en la pantalla o un ciclo breve no describen por sí solos la capacidad aceptada durante una prueba. Para evaluarla, deben definirse el periodo observado y las unidades que se contabilizan.
Anote el formato, el producto, la configuración, el método de alimentación y los recursos de operación utilizados. Si existe asistencia manual, también debe quedar indicada.
La duración del ensayo debe acordarse según los objetivos del proyecto. No debe extrapolarse un resultado a un periodo mayor sin declarar las condiciones y limitaciones de esa extrapolación.
| Registro | Qué debe indicar |
|---|---|
| Periodo de prueba. | Hora de inicio, hora de finalización y tiempo incluido en la evaluación. |
| Unidades procesadas. | Total contabilizado según el método acordado. |
| Unidades aceptadas. | Unidades consideradas conformes según el plan de evaluación. |
| Unidades rechazadas. | Cantidad y clasificación de las incidencias detectadas. |
| Muestras de inspección. | Unidades retiradas para las comprobaciones y su tratamiento en el cómputo. |
| Paradas. | Duración, causa y acción realizada. |
| Intervenciones. | Ajustes o asistencia necesarios durante el ensayo. |
Si se calcula una tasa de producción aceptada, indique qué cantidad se ha dividido entre qué periodo. No utilice la misma denominación para resultados calculados con criterios distintos.
Una prueba de la selladora por separado no verifica necesariamente la capacidad de toda la instalación. Las condiciones de entrada, salida y coordinación con otras estaciones deben formar parte de la evaluación de integración cuando estén incluidas en el proyecto.
Si la prueba no utiliza la línea completa, indique expresamente esa limitación y las comprobaciones que quedan pendientes.
Estas configuraciones requieren que el protocolo identifique los controles adicionales acordados. No basta con observar que el sistema se activa durante el ciclo.
Si se comprobará vacío u oxígeno residual, indique qué se medirá, con qué instrumento, en qué momento y bajo qué condiciones. Los criterios deben corresponder a la aplicación y no adoptarse como límites universales.
Relacione las lecturas con el producto, el llenado, el formato y la configuración utilizados. Si se comparan varias condiciones, conserve separados sus resultados.
Una lectura de oxígeno residual no sustituye la evaluación de la integridad del cierre ni constituye, por sí sola, una validación de vida útil o seguridad alimentaria.
La siguiente matriz es una estructura de trabajo. Debe completarse antes del ensayo con requisitos, métodos y criterios específicos. No representa un protocolo normativo ni una garantía de rendimiento.
| Elemento | Comprobación prevista | Criterio de aceptación | Evidencia |
|---|---|---|---|
| Configuración del equipo. | Comparar identificación y componentes con el alcance acordado. | Definir según la documentación del proyecto. | Lista de verificación y registro de configuración. |
| Formato de lata y tapa. | Verificar referencias y piezas instaladas. | Definir para cada combinación incluida. | Ficha de formato y referencias de componentes. |
| Manejo del envase. | Observar alimentación, posicionamiento y salida. | Definir condiciones y tratamiento de incidencias. | Registro de observaciones. |
| Calidad del cierre. | Aplicar el plan de inspección acordado. | Utilizar las especificaciones aplicables. | Resultados identificados de inspección y medición. |
| Capacidad de trabajo. | Registrar cantidades y tiempos durante el ensayo. | Definir formato, condiciones y método de cálculo. | Registro de producción, paradas y rechazos. |
| Vacío o nitrógeno, si corresponde. | Realizar las mediciones previstas. | Definir para la aplicación y el método acordados. | Lecturas y condiciones de cada muestra. |
| Funciones de seguridad incluidas. | Aplicar el procedimiento autorizado de comprobación. | Definir según los requisitos aplicables al equipo. | Registro realizado por personal competente. |
| Documentación y accesorios. | Contrastar la entrega con la lista acordada. | Identificar documentos y elementos requeridos. | Lista de entrega y observaciones. |
La entrega documental debe corresponder a la máquina y a su configuración final. No conviene aceptar una lista genérica sin comprobar su identificación y alcance.
Identificación del equipo y configuración suministrada.
Manuales de operación, cambio de formato y mantenimiento acordados.
Relación de herramientas y piezas de formato incluidas.
Registros de las pruebas realizadas.
Documentación de medición e inspección prevista para la entrega.
Documentación de conformidad aplicable al destino y al alcance del suministro.
Lista de observaciones y compromisos pendientes.
La presencia de un documento no debe confundirse con la comprobación completa de su adecuación. Su revisión debe realizarse según las responsabilidades y requisitos del proyecto.
Cada observación debe describirse de forma que pueda verificarse su resolución. Evite anotaciones imprecisas como “revisar después” sin responsable, acción o criterio de cierre.
| Campo | Información necesaria |
|---|---|
| Identificación. | Código de la observación y requisito relacionado. |
| Descripción. | Qué se observó y bajo qué condiciones. |
| Evidencia. | Muestras, mediciones, fotografías o registros asociados. |
| Acción acordada. | Qué se hará para corregir o completar la comprobación. |
| Responsable y fecha. | Quién realizará la acción y cuándo debe completarse. |
| Nueva comprobación. | Método y criterio para verificar el resultado. |
| Cierre. | Resultado, evidencia y aprobación correspondiente. |
Si se contempla una aceptación condicionada, su alcance debe quedar expresamente acordado. No debe utilizarse esa denominación para ocultar un requisito incumplido o una comprobación que no se realizó.
Definir los requisitos y el alcance del suministro.
Preparar el protocolo y asignar responsabilidades.
Confirmar muestras, instrumentos y condiciones disponibles.
Ejecutar las pruebas y conservar los registros originales.
Comparar los resultados con los criterios acordados.
Identificar desviaciones y comprobaciones pendientes.
Realizar las acciones y nuevas verificaciones necesarias.
Documentar la decisión y las condiciones de aceptación.
Un vídeo puede formar parte de la evidencia, pero no sustituye automáticamente el protocolo, las mediciones y los registros. Si la prueba se realiza a distancia, deben acordarse los métodos de observación, identificación de muestras y revisión de resultados.
El alcance debe definirse antes del ensayo. Si un formato no se prueba, debe quedar identificado y acordarse cómo se verificará posteriormente. No debe darse por aprobado únicamente porque se haya ensayado otro de dimensiones similares.
Puede acordarse una prueba limitada con otro material o con envases vacíos, siempre que se documenten sus objetivos y limitaciones. Las comprobaciones dependientes del producto real deben mantenerse pendientes hasta completarse.
No por sí sola. La capacidad debe evaluarse con cantidades, tiempos y condiciones definidos, registrando también rechazos, paradas e intervenciones.
No. Algunas características requieren mediciones y evaluación interna. El método debe corresponder a las especificaciones del conjunto de lata y tapa y al procedimiento de calidad aplicable.
No necesariamente. La integración, los servicios y las condiciones de producción de la planta pueden requerir verificaciones adicionales. Su alcance debe quedar acordado en el proyecto.
Las responsabilidades deben establecerse antes de la prueba. La decisión debe apoyarse en los registros y en la revisión de las personas designadas por las partes, con participación técnica y de calidad según corresponda.
La identificación del equipo, el protocolo utilizado, las muestras, las condiciones de ensayo, los resultados, las desviaciones, las comprobaciones pendientes y la decisión de aceptación con sus responsables.
Pagina anterior: Ninguno
Página siguiente: Cambio de formato en cerradoras de latas: qué revisar antes de producir
No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China
+86 20 3751 0321
SÍGANOS


Teléfono/Fax: +86 20 3751 0321
Correo electrónico: sales@gzfharvest.com
Agregar: No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China