10 30, 2026
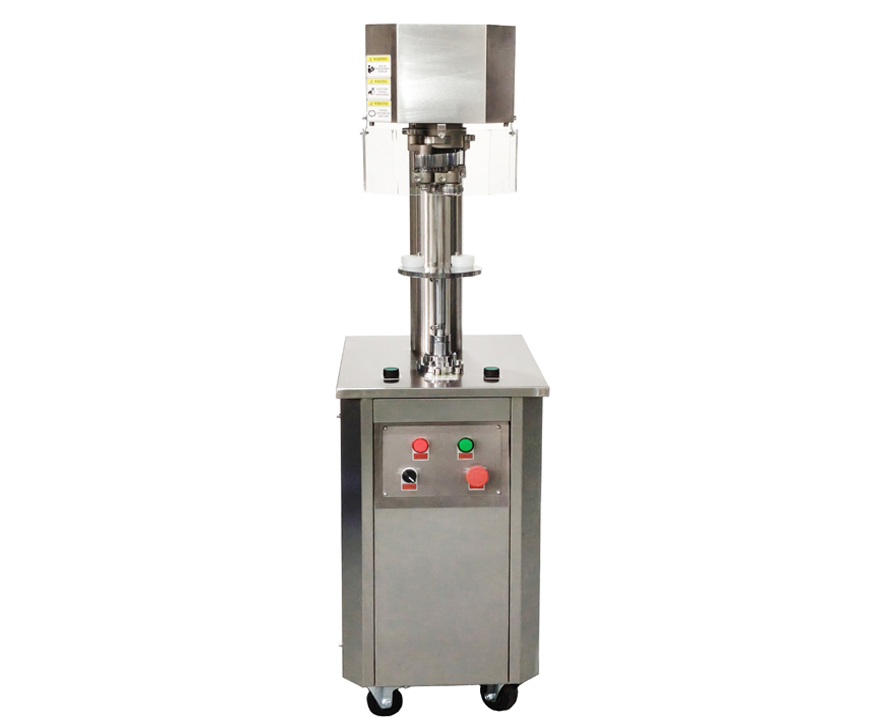
Para cambiar de formato en una maquina selladora de latas, primero hay que confirmar la combinación exacta de cuerpo y tapa, identificar los ajustes y las piezas correspondientes y verificar el cierre antes de iniciar la producción. Cambiar únicamente la altura no resuelve todos los cambios de envase.
Una lata más alta, un diámetro diferente o una nueva referencia de tapa pueden requerir revisiones distintas. Incluso cuando dos envases tienen el mismo diámetro nominal, no debe darse por supuesto que utilizan las mismas herramientas ni las mismas especificaciones de cierre.
Esta guía explica cómo preparar el cambio de formato, qué información solicitar y cómo registrar la validación. No sustituye el manual del equipo ni proporciona valores universales de presión, holgura o posición de rodillos.
Antes de preparar herramientas o modificar ajustes, describa la diferencia entre el formato actual y el siguiente. La revisión debe considerar el conjunto de cuerpo y tapa, no solo las dimensiones exteriores del recipiente.
Una variación de altura puede afectar al posicionamiento vertical, al soporte del envase y a otros puntos de guiado o transferencia. El ajuste necesario depende del diseño de la cerradora y de su rango autorizado.
No debe concluirse automáticamente que cambiar la altura exige sustituir las herramientas de cierre. Tampoco debe suponerse que basta con mover un soporte: la documentación del equipo debe indicar qué se ajusta, qué piezas se mantienen y qué comprobaciones corresponden.
Un diámetro diferente puede requerir piezas específicas de guiado, soporte o transferencia, además de la revisión de las herramientas asociadas al cierre. La lista concreta depende de la configuración de la máquina.
También deben considerarse las características del cuerpo que afectan a su manejo. Dos recipientes que parecen similares pueden comportarse de forma distinta durante la alimentación, el centrado o la salida del equipo.
La referencia de tapa es una parte esencial del formato. Un mismo diámetro nominal no confirma que el perfil de la tapa, las herramientas y los criterios de evaluación sean intercambiables.
Antes de utilizar otra referencia, confirme la compatibilidad con el cuerpo de la lata y con las herramientas previstas. Las especificaciones del cierre deben corresponder al conjunto que realmente se utilizará en producción.
La preparación debe comenzar con una ficha del formato actual y otra del formato nuevo. Esto permite identificar diferencias y evitar decisiones basadas únicamente en fotografías o medidas aproximadas.
Referencia y proveedor del cuerpo de la lata.
Referencia y proveedor de la tapa.
Planos y dimensiones relevantes del conjunto.
Especificaciones de cierre aplicables.
Muestras representativas y sin daños.
Producto, cantidad de llenado y condiciones previstas de trabajo.
Identificación de la cerradora y de su configuración instalada.
Lista de herramientas y piezas aprobadas para cada formato.
Las muestras deben representar el cuerpo y la tapa previstos para la aplicación. Una prueba con componentes distintos puede no resolver las dudas de compatibilidad del formato definitivo.
Si todavía no están disponibles las muestras finales, documente la limitación. No trate una prueba preliminar como aprobación completa del formato que se utilizará posteriormente.
Si el formato ya fue validado en esa máquina, el trabajo puede apoyarse en su ficha de configuración y en el procedimiento autorizado. Aun así, deben comprobarse la identificación de las piezas y el estado de los componentes.
Si la combinación de cuerpo y tapa no ha sido aprobada, primero debe resolverse la compatibilidad. No conviene tratarla como un cambio rutinario solo porque sus dimensiones se aproximen a las de otro formato.
No todas las cerradoras utilizan los mismos elementos de cambio. La siguiente tabla sirve para organizar la revisión, no como una lista de sustitución obligatoria para cualquier equipo.
| Cambio previsto | Elementos que deben revisarse | Qué confirmar antes de producir |
|---|---|---|
| Altura de lata. | Posicionamiento vertical, soporte, guías y puntos de transferencia aplicables. | Rango autorizado, ajuste documentado y manejo estable del envase. |
| Diámetro del cuerpo. | Guías, componentes de transporte, soporte y herramientas dependientes del formato. | Identificación de las piezas y compatibilidad del conjunto. |
| Referencia de tapa. | Alimentación de tapas, mandril y combinación de rodillos prevista. | Correspondencia con la tapa y las especificaciones de cierre. |
| Material o construcción del envase. | Sistema de cierre, soporte y condiciones de manipulación. | Aprobación de la aplicación; no basta con coincidir en diámetro. |
| Formato con vacío o nitrógeno. | Configuración del proceso y condiciones de llenado y espacio de cabeza. | Comprobaciones adicionales definidas para esa aplicación. |
En los sistemas de doble cierre, el mandril y los rodillos participan en la formación de la unión entre el cuerpo y la tapa. Sus perfiles y su correspondencia con el conjunto son relevantes para el resultado.
Las herramientas no deben seleccionarse únicamente por parecido visual o por una medida nominal. Confirme sus referencias y la combinación aprobada por la documentación técnica y las especificaciones aplicables.
Esta revisión no implica que todos los cambios de formato necesiten rodillos nuevos. La decisión debe basarse en la compatibilidad confirmada, no en una regla general.
El soporte debe corresponder al formato y mantener el envase en la posición prevista durante el ciclo. Según el diseño del equipo, pueden existir platos, elevadores, espaciadores u otros elementos específicos.
Compruebe su identificación y estado antes de instalarlos. Los ajustes deben proceder del manual o de una ficha de formato aprobada, no de valores copiados de otra máquina.
Un formato puede cerrar correctamente durante una prueba aislada y presentar problemas al circular por la línea. Por eso también deben revisarse la entrada, el centrado, la transferencia y la salida.
En equipos automáticos, compruebe que la alimentación de tapas y la presentación de los envases correspondan al formato instalado. La evaluación debe incluir las condiciones de trabajo previstas, no solo la colocación manual de una lata.
Reúna las herramientas, piezas de formato, muestras y documentos necesarios antes de comenzar. Identifique qué elementos se retiran, cuáles se instalan y cuáles permanecen.
Una preparación ordenada reduce dudas durante la intervención y permite detectar con antelación una pieza faltante, dañada o sin identificación. No debe sustituirse una pieza por otra aparentemente similar sin confirmación técnica.
La sustitución de componentes y los ajustes deben realizarse por personal autorizado, siguiendo el procedimiento de parada y aislamiento de energías que corresponda a la máquina.
No deben anularse resguardos ni sistemas de seguridad para acelerar el cambio. Las comprobaciones con movimiento deben limitarse a las previstas en el procedimiento del fabricante.
Documente las referencias de las piezas utilizadas, los ajustes autorizados y la versión de la ficha de formato. Si durante la preparación se detecta una diferencia respecto al registro anterior, debe resolverse antes de considerar el equipo listo.
El objetivo es que el siguiente cambio pueda repetirse a partir de información verificada, no de la memoria de una única persona.
Identificar el cuerpo, la tapa y las diferencias respecto al formato actual.
Confirmar que la combinación está aprobada para la máquina.
Preparar las piezas, herramientas, muestras y documentos necesarios.
Ejecutar el cambio según el procedimiento de seguridad y ajuste del equipo.
Comprobar la instalación y el manejo inicial del envase.
Producir muestras identificadas bajo las condiciones de prueba acordadas.
Evaluar el cierre y los controles adicionales aplicables.
Registrar los resultados y resolver las desviaciones.
Autorizar la producción según el procedimiento de calidad.
Completar el montaje no equivale a aprobar el formato. Las unidades de prueba deben mantenerse identificadas hasta que se realicen las comprobaciones y se registre la decisión correspondiente.
Revise que el envase llegue correctamente posicionado, que la tapa se presente según lo previsto y que la salida se produzca sin interferencias.
Observe también si aparecen marcas, deformaciones o incidencias de transporte. Un cierre aparentemente correcto no resuelve un problema de manipulación que dañe otras unidades.
En envases metálicos de doble cierre, la inspección visual debe complementarse con las mediciones y evaluaciones del cierre previstas en el procedimiento de calidad. Algunas características internas requieren desmontaje u otros métodos de examen apropiados.
Los parámetros, límites y métodos deben proceder de las especificaciones del conjunto de cuerpo y tapa y de los documentos aplicables. No deben trasladarse automáticamente desde otro formato.
La cantidad de muestras y la frecuencia de comprobación también deben quedar definidas. No existe una única pauta que pueda aplicarse indistintamente a todos los equipos, productos y envases.
Cuando el proceso utiliza vacío o nitrógeno, el cambio de formato debe considerar los controles adicionales previstos para esa aplicación. La referencia de llenado y el espacio de cabeza deben quedar documentados.
Si se mide oxígeno residual, los resultados deben interpretarse junto con el método, el instrumento y el momento de lectura. Una cifra aislada no sustituye la evaluación del cierre ni la validación del proceso.
La siguiente plantilla permite comparar la información del formato actual y del siguiente. Debe completarse con datos reales y referencias aprobadas; no representa una garantía de compatibilidad.
| Campo | Formato A | Formato B |
|---|---|---|
| Referencia del cuerpo de lata. | Completar. | Completar. |
| Referencia de tapa. | Completar. | Completar. |
| Plano y revisión. | Completar. | Completar. |
| Diámetro y altura. | Completar. | Completar. |
| Especificación de cierre. | Completar. | Completar. |
| Herramientas y piezas aprobadas. | Completar referencias. | Completar referencias. |
| Ficha de configuración. | Indicar código y versión. | Indicar código y versión. |
| Condiciones de prueba. | Completar. | Completar. |
| Registro de inspección. | Indicar referencia. | Indicar referencia. |
| Estado de aprobación. | Indicar resultado y responsable. | Indicar resultado y responsable. |
Este escenario puede parecer sencillo, pero primero debe confirmarse que la tapa y la especificación de cierre siguen siendo las aprobadas y que la nueva altura está dentro de las posibilidades del equipo.
Después se revisan el soporte, el posicionamiento y el recorrido del envase según la documentación de la máquina. Las herramientas que puedan mantenerse deben quedar identificadas expresamente; no debe interpretarse la ausencia de sustitución como ausencia de revisión.
La prueba final debe confirmar tanto el manejo del nuevo cuerpo como el cierre obtenido. El resultado se registra como aprobación de esa combinación concreta, no de cualquier lata con la misma tapa.
Considerar que el mismo diámetro nominal garantiza compatibilidad de tapa y herramientas.
Utilizar piezas sin referencia o sin confirmación de su aplicación.
Copiar ajustes de otra máquina sin verificar su correspondencia.
Aprobar el formato únicamente por el aspecto exterior del cierre.
Mezclar las unidades de prueba con la producción liberada.
Cambiar varios ajustes sin registrar qué se ha modificado.
Prometer un tiempo de cambio sin definir las operaciones y comprobaciones incluidas.
No necesariamente. Depende de si se mantienen la combinación de cuerpo y tapa y las herramientas aprobadas. El procedimiento de la máquina debe indicar qué ajustes o piezas corresponden al nuevo formato.
No debe decidirse únicamente por el diámetro nominal. Hay que confirmar la referencia y el perfil de la tapa, la herramienta correspondiente y las especificaciones de cierre aplicables.
Sí, debe revisarse la documentación y determinar qué comprobaciones corresponden al cambio. Que el envase conserve dimensiones nominales similares no demuestra por sí solo que las herramientas y los criterios anteriores sigan siendo válidos.
No debe suponerse. La compatibilidad depende de la construcción del recipiente, la tapa, el sistema de cierre y la configuración del equipo. Debe confirmarse para el conjunto concreto antes de preparar el cambio.
No hay un tiempo único aplicable a todos los equipos. Debe distinguirse entre preparar piezas, intervenir en la máquina, realizar ajustes, producir muestras y completar las verificaciones de calidad. Cualquier tiempo declarado debe indicar qué operaciones incluye.
Las referencias de cuerpo y tapa, los planos y especificaciones, la lista de piezas, la configuración autorizada, las condiciones de prueba y los registros de inspección y aprobación.
Cuando se hayan completado las comprobaciones previstas, resuelto las desviaciones y registrado la autorización conforme al procedimiento de calidad. Terminar el cambio mecánico no equivale por sí solo a liberar la producción.
Pagina anterior: Pruebas de aceptación de una selladora de latas: criterios y registros
Página siguiente: Cómo medir el oxígeno residual en latas después del sellado
No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China
+86 20 3751 0321
SÍGANOS


Teléfono/Fax: +86 20 3751 0321
Correo electrónico: sales@gzfharvest.com
Agregar: No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China