


11 04, 2026
Antes de aceptar una maquina selladora de latas, conviene comprobar que cumple los requisitos acordados para el envase, la tapa y las condiciones de trabajo. Ver cerrar algunas unidades no equivale, por sí solo, a verificar la calidad del cierre, la capacidad y el alcance del suministro.
Una prueba de aceptación debe indicar qué se evaluará, con qué muestras, mediante qué métodos y con qué criterios. También debe registrar resultados, limitaciones y observaciones pendientes.
Esta guía no establece valores universales de velocidad, muestreo o dimensiones del cierre. Los límites deben proceder del proyecto y de las especificaciones aplicables al equipo, al cuerpo y a la tapa.
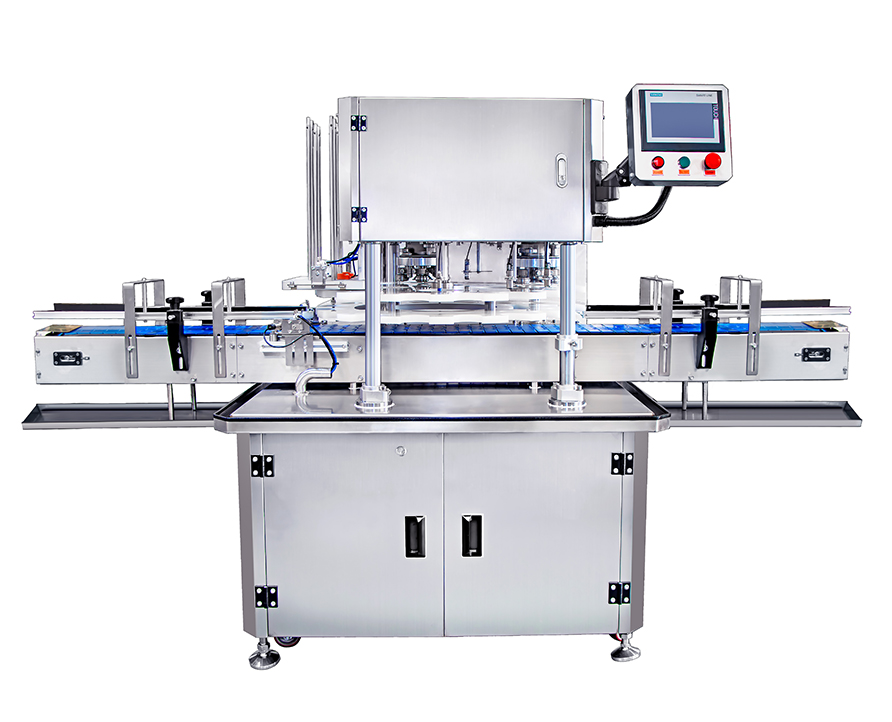
Una demostración muestra el funcionamiento en determinadas condiciones. Puede servir para conocer la secuencia operativa, pero no necesariamente verifica todos los requisitos del proyecto.
Una prueba de aceptación utiliza un protocolo acordado. Cada requisito se relaciona con un método, un criterio y una evidencia que permita evaluar el resultado.
| Aspecto | Demostración | Prueba de aceptación |
|---|---|---|
| Objetivo | Mostrar el funcionamiento. | Verificar requisitos del proyecto. |
| Muestras | Pueden ser las disponibles. | Identificadas y representativas del alcance. |
| Condiciones | Una situación concreta. | Registradas y comparables con las previstas. |
| Evaluación | Observación del ciclo. | Métodos y criterios establecidos. |
| Resultado | Información sobre el funcionamiento. | Cumplimiento, desviaciones y pendientes. |
FAT corresponde a Factory Acceptance Test, o prueba de aceptación en fábrica. Se realiza antes del envío, dentro del alcance acordado, para comprobar el equipo y documentar los resultados en las instalaciones del fabricante.
El protocolo debe aclarar qué comprobaciones pueden completarse allí y cuáles dependen de condiciones disponibles únicamente en la planta del usuario.
La aceptación en fábrica no debe confundirse con verificar el funcionamiento en destino. Alimentación de envases, conexiones, servicios e integración con otras estaciones pueden requerir pruebas adicionales.
Cuando se incluya una aceptación en destino, defina su alcance y su relación con la FAT antes de recibir la máquina. Las condiciones no reproducidas en fábrica deben quedar identificadas.
El protocolo debe prepararse antes del ensayo, no redactarse a partir de sus resultados. Así se evita modificar los criterios después de observar el comportamiento del equipo.
Identificación y configuración de la selladora.
Formatos de lata y referencias de tapa incluidos.
Producto o material de ensayo.
Alimentación y condiciones de funcionamiento.
Métodos de inspección y criterios de aceptación.
Duración y plan de muestreo.
Responsables de ejecutar, observar y aprobar.
Documentación y registros que deben entregarse.
Gestión de desviaciones y repetición de pruebas.
“Cierre perfecto”, “alta velocidad” o “funcionamiento estable” no son criterios suficientes. Deben traducirse en condiciones comprobables.
Un requisito de capacidad debe indicar formato, producto, alimentación, periodo observado y forma de contabilizar unidades e incidencias. Un requisito de cierre debe identificar el método y la especificación utilizados.
Si falta un formato, un producto o una conexión, identifique la prueba pendiente. La ausencia de medios no debe registrarse como cumplimiento.
Acuerde cuándo se completará, quién aportará los recursos y qué evidencia permitirá cerrarla. Una limitación reconocida es distinta de una conformidad demostrada.
Utilice las referencias previstas para producción. Registre códigos, dimensiones y lotes cuando proceda, y revise que las muestras no presenten daños que alteren el ensayo.
Si se emplean componentes distintos a los definitivos, documente la diferencia. Una muestra aproximada puede aportar información preliminar, pero no confirma automáticamente el conjunto final.
Cuando se incluyan varios envases, revise cómo preparar y validar un cambio de formato. Cada combinación debe tener identificadas las piezas, la configuración y las comprobaciones que le corresponden.
Indique si se utilizará producto real, material de sustitución o envases vacíos. Cada opción tiene un alcance diferente y sus limitaciones deben reconocerse.
Registre la cantidad y las condiciones de llenado cuando sean relevantes. No presente una prueba sin producto como equivalente a producción completa si esa equivalencia no está justificada.
Antes del ensayo, disponga de las especificaciones de cierre y los métodos de evaluación. Los instrumentos deben ser adecuados y encontrarse en el estado de verificación exigido por calidad.
Las inspecciones deben realizarlas personas competentes. La identificación de los instrumentos y documentos debe permitir relacionarlos con los resultados.
La aceptación no debe basarse únicamente en que la tapa permanezca unida al cuerpo. Para doble cierre metálico, la evaluación puede incluir inspección visual, medidas externas, desmontaje y examen de secciones, según el procedimiento aplicable.
Identifique irregularidades, daños y otras condiciones que requieran investigación. Relacione cada muestra con su momento de producción y, cuando corresponda, con el cabezal utilizado.
Una muestra sin identificación limita la posibilidad de localizar una desviación. Mantenga separadas las observaciones del recipiente y las conclusiones sobre su causa.
La apariencia exterior no muestra todas las características del doble cierre. El procedimiento debe indicar las medidas y exámenes internos y cómo se comparan con las especificaciones.
No copie límites de otra combinación por compartir dimensiones nominales. La referencia y revisión del documento utilizado deben figurar en el registro.
Identifique las muestras no conformes y describa la observación. Si se corrige una configuración, documente el cambio y su comprobación posterior, distinguiendo ambos resultados.
Ante indicios de pérdida de hermeticidad, conviene localizar una fuga antes de realizar ajustes. La zona con líquido visible y el punto real de pérdida pueden no coincidir.
Una velocidad en pantalla o un ciclo breve no describen por sí solos la capacidad aceptada. Defina el periodo observado y qué unidades se contabilizan.
Anote formato, producto, configuración, método de alimentación y recursos de operación. Si existe asistencia manual, también debe indicarse.
Acuerde la duración según los objetivos. No extrapole el resultado a periodos mayores sin declarar condiciones y limitaciones.
| Registro | Contenido |
|---|---|
| Periodo | Inicio, final y tiempo incluido. |
| Unidades procesadas | Total según el método acordado. |
| Unidades aceptadas | Conformes según el plan de evaluación. |
| Rechazos | Cantidad y clasificación de incidencias. |
| Muestras | Unidades retiradas y tratamiento en el cómputo. |
| Paradas | Duración, causa y acción. |
| Intervenciones | Ajustes o asistencia necesarios. |
Si se calcula una tasa, indique qué cantidad se divide entre qué periodo. No utilice una misma denominación para resultados calculados con criterios diferentes.
La prueba aislada de la selladora no verifica necesariamente toda la instalación. Entrada, salida y coordinación con otras estaciones deben formar parte de la integración cuando esté incluida.
Si no se utiliza la línea completa, registre esa limitación y las verificaciones pendientes.
El protocolo debe identificar los controles adicionales acordados. Observar que el sistema se activa durante el ciclo no demuestra por sí solo el resultado requerido.
Si se comprobará vacío u oxígeno residual, indique qué se medirá, con qué instrumento, cuándo y bajo qué condiciones. Los criterios deben corresponder a la aplicación.
El procedimiento de medición del oxígeno residual debe formar parte de la preparación del ensayo, de modo que los porcentajes puedan interpretarse con su contexto y trazabilidad.
Relacione cada lectura con producto, llenado, formato y configuración. Separe los resultados de condiciones distintas. Una lectura de oxígeno no sustituye la evaluación de integridad ni valida por sí sola la vida útil.
| Elemento | Comprobación | Criterio y evidencia |
|---|---|---|
| Configuración | Comparar componentes y alcance. | Documentación y lista de verificación. |
| Formato | Revisar referencias y piezas. | Ficha de cada combinación. |
| Manejo | Observar entrada, posición y salida. | Condiciones y registro de incidencias. |
| Cierre | Aplicar el plan de inspección. | Especificaciones y resultados identificados. |
| Capacidad | Registrar cantidades y tiempos. | Condiciones y cálculo acordados. |
| Vacío o nitrógeno | Medir según el método. | Lecturas y condiciones. |
| Seguridad | Procedimiento autorizado. | Requisitos y registro competente. |
| Documentación | Contrastar la entrega. | Lista de elementos y observaciones. |
La entrega debe corresponder a la máquina y su configuración final. Una lista genérica no sustituye la comprobación de identificación y alcance.
Identificación del equipo y configuración suministrada.
Manuales de operación, cambio y mantenimiento acordados.
Relación de herramientas y piezas de formato.
Registros de las pruebas realizadas.
Documentación de medición e inspección prevista.
Documentación de conformidad aplicable al destino y suministro.
Observaciones y compromisos pendientes.
La presencia de un documento no equivale a verificar su adecuación completa. Su revisión corresponde a las responsabilidades establecidas en el proyecto.
Cada observación debe poder cerrarse mediante evidencia. Evite “revisar después” sin acción, responsable ni criterio.
| Campo | Información |
|---|---|
| Identificación | Código y requisito relacionado. |
| Descripción | Observación y condiciones. |
| Evidencia | Muestras, medidas y registros. |
| Acción | Corrección o comprobación prevista. |
| Responsable | Persona y fecha acordadas. |
| Revisión | Método y criterio de verificación. |
| Cierre | Resultado y aprobación. |
Si se contempla aceptación condicionada, acuerde expresamente su alcance. No utilice esa denominación para ocultar un requisito incumplido o una prueba no realizada.
Definir requisitos y alcance.
Preparar el protocolo y asignar responsabilidades.
Confirmar muestras, instrumentos y condiciones.
Ejecutar y conservar registros originales.
Comparar resultados y criterios.
Identificar desviaciones y pendientes.
Completar acciones y nuevas verificaciones.
Documentar la decisión y sus condiciones.
Puede ser evidencia, pero no sustituye automáticamente el protocolo y las mediciones. En una prueba remota, deben acordarse observación, identificación de muestras y revisión de resultados.
El alcance se define antes. Un formato no ensayado debe identificarse y tener prevista su verificación; no queda aprobado por similitud con otro.
Puede acordarse un ensayo limitado con otro material o envases vacíos. Las comprobaciones dependientes del producto real deben mantenerse pendientes.
No por sí sola. Deben registrarse cantidades, tiempos, condiciones, rechazos, paradas e intervenciones.
No. Algunas características requieren mediciones y evaluación interna según las especificaciones aplicables.
No necesariamente. Servicios, integración y condiciones locales pueden exigir verificaciones adicionales acordadas.
Las personas designadas por las partes, apoyadas en registros y con participación técnica y de calidad según corresponda.
Equipo, protocolo, muestras, condiciones, resultados, desviaciones, pendientes y decisión con sus responsables.
Pagina anterior: Ninguno
Página siguiente: Cambio de formato en cerradoras de latas: qué revisar antes de producir
No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China
+86 20 3751 0321
SÍGANOS


Teléfono/Fax: +86 20 3751 0321
Correo electrónico: sales@gzfharvest.com
Agregar: No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China


