10 16, 2026
Guía de resolución de problemas para máquinas cerradoras de latas: problemas comunes, causas y soluciones
Los fallos en el cerrado de latas constituyen uno de los problemas más frecuentes al operar una cerradora de envases. Problemas como tapas rayadas, un sellado irregular, pestañas de cierre estrechas, holguras excesivas en el cierre, extremos de lata deformados, un sellado incompleto o una liberación anómala de la lata pueden afectar tanto a la integridad del envase como a la eficiencia de la producción.
En la mayoría de los casos, los problemas de sellado están relacionados con el ajuste de los rodillos de primera y segunda operación, el mandril de cierre, el plato de soporte, el mecanismo de elevación o el sistema de retorno de los rodillos.
Esta guía describe los problemas más habituales en el cerrado de latas, sus posibles causas y los métodos para solucionarlos, ayudando a los operadores de maquinaria e ingenieros de envasado a identificar los fallos con mayor rapidez y a mejorar la calidad del cierre.
Las recomendaciones para la resolución de problemas presentadas en este artículo se basan en las tablas de diagnóstico incluidas para la maquinaria.
¿Qué es una máquina cerradora de latas?
Una máquina cerradora de latas —también denominada cerradora o equipo de sellado de envases— une mecánicamente el cuerpo de una lata con su tapa mediante la formación de un cierre doble.
Durante el proceso de cierre, la lata se coloca contra el mandril de cierre, mientras uno o más rodillos de cierre conforman la unión a través de operaciones sucesivas. Dado que la primera y la segunda operación cumplen funciones distintas, la posición y la presión de cada rodillo de cierre resultan fundamentales para la calidad final del cierre.
La plataforma (o bandeja) de la lata y el mecanismo de elevación también desempeñan un papel importante. Si la lata se encuentra demasiado alta, demasiado baja o no está correctamente centrada bajo el mandril, es posible que los rodillos de cierre no entren en contacto adecuado con la tapa de la lata.
Por lo tanto, cuando una cerradora de latas produce un cierre defectuoso, los operarios no deben proceder de inmediato a reemplazar piezas. El primer paso consiste en determinar si el problema está relacionado con:
El ajuste del rodillo de cierre de la primera operación.
El ajuste del rodillo de cierre de la segunda operación.
La posición del mandril de cierre.
El centrado de la lata.
La altura de la plataforma de la lata.
El recorrido de elevación de la lata.
El mecanismo de retorno de los rodillos de cierre.
El motor o el sistema eléctrico.
Problemas comunes en el cerrado de latas y cómo solucionarlos
1. Pliegues, marcas de arañazos y bordes afilados en la tapa de la lata
Problema:
La parte superior de la tapa de la lata presenta arañazos visibles, bordes afilados o zonas elevadas tras el proceso de cerrado.
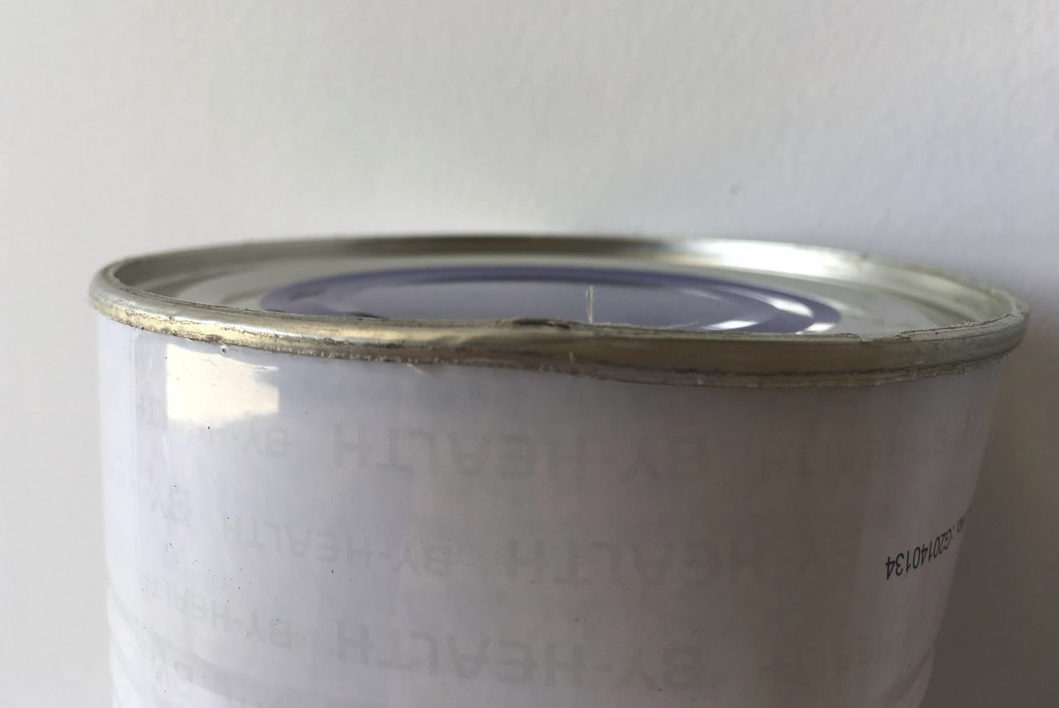
Posible causa:
El rodillo de cierre de la segunda operación está ajustado demasiado bajo, lo que provoca un contacto o una presión excesivos durante la operación de cierre final.
Solución:
Eleve ligeramente el rodillo de cierre de la segunda operación y vuelva a realizar pruebas con varias latas.
El ajuste debe realizarse de forma gradual, evitando cambios bruscos. Tras el ajuste, inspeccione el cierre y verifique que la tapa haya quedado formada de manera uniforme, sin marcas de presión excesiva.
2. Superficie de la tapa aplanada y con arañazos
Problema:
La superficie de la tapa aparece aplanada y presenta daños visibles en forma de arañazos tras el proceso de cerrado.
Posible causa:
El rodillo de la segunda operación de cerrado está demasiado cerca del mandril. Esto puede generar una presión mecánica excesiva entre el rodillo, la tapa y el mandril.
Solución:
Aleje ligeramente el rodillo de la segunda operación de cerrado respecto al mandril.
Tras realizar el ajuste, procese una pequeña cantidad de envases de prueba y verifique el aspecto del cierre antes de reanudar la producción a gran escala.
3. Pequeñas huellas o puntos en el cierre de la lata
Problema:
Aparecen pequeñas huellas, puntos o marcas anómalas en la zona de cierre.
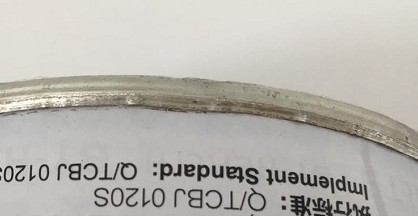
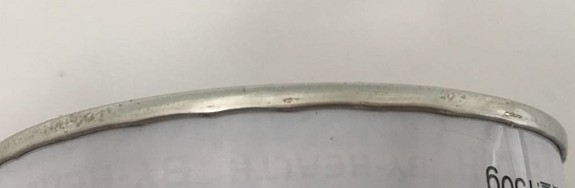
Posible causa:
El rodillo de la primera operación de cerrado está demasiado alejado del mandril.
Método de solución de problemas
Acerque ligeramente el rodillo de la primera operación de cerrado hacia el mandril.
La primera operación es especialmente importante, ya que establece la formación inicial del cierre. Si su posición es incorrecta, es posible que la segunda operación no logre corregir el cierre por completo.
4. Calidad de cierre desigual (un lado correcto, el otro anómalo)
Problema:
Un lado del envase presenta un cierre adecuado, mientras que el lado opuesto muestra una calidad de cierre anómala.
Este es un síntoma especialmente relevante para la resolución de problemas, ya que la causa podría no residir en el rodillo de cierre.
Posible causa:
El envase no está correctamente centrado respecto al mandril, o el tornillo de fijación de la base (plataforma) está flojo.
Si el envase no está bien posicionado bajo el mandril, la relación entre el rodillo y el envase puede variar a lo largo de toda la circunferencia.
Método de resolución:
Verifique la posición del envase y de la base.
Asegúrese de que:
- El envase esté centrado bajo el mandril.
- La base esté colocada correctamente.
- El tornillo de fijación de la base esté bien apretado.
- El envase permanezca estable durante la operación de cierre.
Principio fundamental para la resolución de problemas:
Si un lado del envase presenta un cierre correcto y el otro es anómalo, verifique el centrado del envase antes de modificar el ajuste del rodillo de cierre.
Este es un principio de diagnóstico muy útil para los operarios de máquinas cerradoras de envases.
5. El rizo de cierre es demasiado estrecho y la holgura de la costura es excesiva
Problema:
El rizo de cierre es estrecho y la holgura de la costura es mayor de lo esperado.
Posible causa:
El rodillo de cierre de la segunda operación está posicionado demasiado alto con respecto al mandril.
Método de solución:
Baje ligeramente el rodillo de cierre de la segunda operación.
Tras el ajuste, inspeccione el rizo de cierre y la costura alrededor de toda la lata.
Términos de búsqueda relacionados:
- holgura excesiva en la costura de la lata
- rizo de cierre de la lata demasiado estrecho
- ajuste del rodillo de cierre de latas
- problema en la costura de la lata
- ajuste de la costura en la máquina cerradora de latas
6. Doblez de cierre irregular o deformado
Problema:
El doblez de cierre no queda plano y presenta una forma curva o irregular.
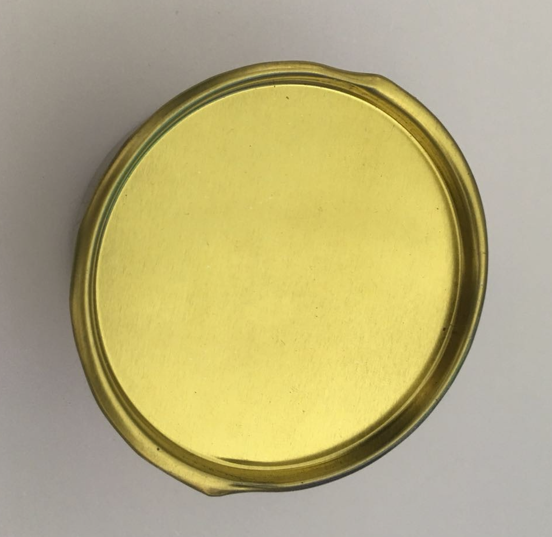
Posible causa:
La plataforma para latas está demasiado baja, por lo que la lata no se eleva lo suficiente durante el proceso de cerrado.
La altura de la plataforma y el recorrido de elevación determinan la posición de la lata con respecto al mandril.
Método de resolución:
Dependiendo de la configuración de la máquina:
- Aumente ligeramente la altura de la plataforma;
- Baje el conjunto del cabezal de cerrado; o
- Aumente el recorrido de elevación del cilindro que eleva la plataforma.
El objetivo es garantizar que la lata se eleve hasta la posición correcta durante el proceso de cerrado.
7. Atasco de la lata: la lata no cae automáticamente tras el sellado
Problema:
Una vez finalizado el proceso de sellado, la lata no cae ni se libera automáticamente de la posición de sellado.
Posible causa:
La altura de la plataforma es excesiva, lo que provoca una elevación excesiva de la lata.
Solución:
Baje ligeramente la plataforma para reducir el recorrido del cilindro de elevación.
La lata debe permanecer sujeta de forma segura durante el sellado, pero debe liberarse sin problemas al finalizar el ciclo de sellado.
8. Calidad de sellado inestable; ajuste deficiente de la holgura entre el rodillo de cierre y el mandril
Problema:
La calidad del sellado es variable y no es posible ajustar correctamente la distancia entre el rodillo de cierre y el mandril.
Posibles causas:
La tabla de resolución de problemas suministrada indica varias causas posibles:
- La tapa de la lata no encaja correctamente con el mandril.
- El mandril está colocado de forma incorrecta.
- El mandril es demasiado pequeño.
- La tapa no está insertada completamente en la posición correcta.
Método de resolución de problemas:
Verifique las especificaciones del mandril y de la tapa de la lata.
Si se ha instalado un mandril nuevo, vuelva a realizar el ajuste y colóquelo en la posición correcta.
Por qué es importante la correspondencia del mandril
El mandril proporciona el soporte interno y la posición de referencia durante la operación de cerrado.
Por lo tanto, incluso si la rodaja de cerrado está ajustada correctamente, un mandril inadecuado puede dar lugar a un sellado deficiente o inconsistente.
9. Un lado del reborde de cierre está bien, pero el otro presenta una abertura
Problema:
El reborde de cierre está intacto en un lado, pero presenta una abertura o brecha en el otro.
Posibles causas:
Es posible que el mecanismo de retorno del rodillo de cierre no esté funcionando correctamente.
Las causas posibles incluyen:
- Tensión insuficiente del resorte de retorno
- Eje del rodillo de cierre demasiado ajustado
- Rotación anómala del rodillo
- Movimiento de retorno anómalo del rodillo
Método de resolución de problemas:
Inspeccione el mecanismo de retorno del rodillo de cierre.
Compruebe lo siguiente:
(1) El resorte de retorno
(2) El eje del rodillo
(3) La rotación del rodillo
(4) La lubricación
(5) El movimiento de retorno
Si el resorte de retorno tiene una tensión insuficiente, sustitúyalo. Aplique el lubricante adecuado donde sea necesario.
Tabla de resolución de problemas de fallos en el engargolado de latas
Fallo de sellado | Posible causa | Método de resolución de problemas |
Arañazos o bordes afilados en la tapa de la lata | Segundo rodillo demasiado bajo | Elevar ligeramente el segundo rodillo |
Tapa de lata aplastada y rayada | Segundo rodillo demasiado cerca del mandril | Alejar el segundo rodillo |
Pequeñas marcas o puntos | El primer rodillo está demasiado lejos del mandril | Acercar el primer rodillo |
Un lado está bien; el otro, presenta una anomalía | No se puede centrar / la bandeja está suelta | Verifique el centrado y apriete el tornillo de fijación |
Curvatura de sellado demasiado estrecha | Segundo rodillo demasiado alto | Bajar ligeramente el segundo rodillo |
Separación en la unión demasiado grande | Ajuste incorrecto de la segunda operación | Ajustar el segundo rodillo |
Sellado de borde curvado | Bandeja demasiado baja / elevación insuficiente | Ajustar la bandeja o el recorrido de elevación |
La lata no cae tras el sellado | Bandeja demasiado alta | Bajar la bandeja |
Calidad de cierre inconsistente | Desajuste o posición incorrecta del mandril | Reajustar el mandril |
Un lado del mecanismo de curvado presenta una anomalía | Retorno anómalo del rodillo | Comprobar el muelle, el eje y la lubricación |
Cómo solucionar correctamente los problemas en una máquina cerradora de latas
Cuando una máquina cerradora de latas presenta un problema de sellado, el mejor enfoque consiste en realizar un diagnóstico que vaya desde el producto terminado hacia atrás, hasta llegar a los componentes de la máquina.
Paso 1: Inspeccionar el cierre
En primer lugar, examine detenidamente la lata cerrada.
Pregúntese:
- ¿Está rayada la tapa?
- ¿Está la tapa excesivamente plana?
- ¿Es demasiado estrecho el rizo del cierre?
- ¿Es demasiado grande la separación en el cierre?
- ¿Presenta curvatura el rizo?
- ¿Es un lado diferente del otro?
- ¿Existe alguna rotura o abertura?
- ¿Se queda la lata atascada después del cierre?
El síntoma visual puede ayudar a identificar la posible causa mecánica.
Paso 2: Comprobar el centrado de la lata
Si la calidad del sellado difiere entre lados opuestos de la lata, verifique primero la posición de la misma.
Inspeccione:
- La bandeja para latas
- El tornillo de fijación de la bandeja
- El mandril
- La posición de elevación de la lata
Una bandeja floja o un centrado incorrecto pueden provocar un sellado desigual.
Paso 3: Comprobar el rodillo de la primera operación
Si aparecen pequeñas marcas o puntos en el cierre, inspeccione el rodillo de la primera operación.
Es posible que sea necesario acercar ligeramente el rodillo al mandril si este se encuentra demasiado alejado.
Paso 4: Revisar el rodillo de la segunda operación
El rodillo de la segunda operación debe revisarse cuando se presenten:
- Rasguños
- Bordes afilados
- Aplanamiento excesivo
- Rizos de cierre estrechos
- Holguras excesivas en el cierre
Los pequeños ajustes deben realizarse de forma gradual.
Paso 5: Comprobar la altura de la plataforma
Si el reborde de cierre presenta curvatura o si la lata no se libera tras el proceso de sellado, revise la altura de la plataforma y el recorrido de elevación.
La lata debe alcanzar la posición correcta, ajustada contra el mandril, durante el sellado.
Paso 6: Comprobar el mandril
Si el ajuste de los rodillos no permite obtener resultados uniformes, verifique si el mandril es el adecuado para la tapa de la lata.
Un mandril inadecuado puede provocar una formación inestable del cierre, incluso cuando el ajuste de los rodillos es correcto.
Paso 7: Inspeccionar el sistema de retorno de los rodillos de cierre
Si un lado del cierre está intacto pero el otro presenta una abertura, inspeccione el mecanismo de retorno de los rodillos.
Compruebe el muelle de retorno, el movimiento del eje, la lubricación y la rotación del rodillo.
Por qué es fundamental el ajuste de los rodillos de cerrado de envases
La distancia entre el rodillo de cerrado y el mandril influye directamente en la forma en que se conforma la tapa del envase.
Si el rodillo está demasiado cerca:
Presión excesiva → arañazos → deformación → cierre defectuoso
Si el rodillo está demasiado lejos:
Contacto insuficiente → formación incompleta → mala calidad del cierre
Por este motivo, los ajustes deben realizarse, por lo general, de forma gradual, verificando envases de prueba tras cada modificación.
Un operario profesional debe evitar ajustar simultáneamente el primer rodillo, el segundo rodillo, la altura de la plataforma y la posición del mandril, ya que, de lo contrario, resulta difícil determinar qué ajuste ha resuelto realmente el problema.
Cómo prevenir fallos en el cierre de latas
El ajuste correcto de la máquina es solo una parte para mantener una calidad constante en el cierre de las latas. El mantenimiento preventivo también es fundamental.
1. Revise periódicamente los rodillos de cierre
Inspeccione el primer y el segundo rodillo para detectar desgaste, movimientos anómalos o presencia de contaminantes.
2. Compruebe el mandril
Asegúrese de que el mandril sea el adecuado para la tapa de la lata y que esté colocado correctamente.
3. Verifique la posición de la base (plato)
Inspeccione regularmente el tornillo de fijación de la base para evitar que la lata se desplace de su punto central correcto.
4. Realice el mantenimiento del mecanismo de elevación
Compruebe la altura de la base y el recorrido del cilindro para garantizar que la lata alcance la posición de cierre correcta.
5. Lubrique los componentes móviles
El mecanismo de retorno de los rodillos de cierre debe moverse con suavidad. Una lubricación insuficiente puede afectar al movimiento de los rodillos y a la uniformidad del cierre.
6. Realice ajustes graduales
Evite realizar cambios drásticos en la posición de los rodillos. Lleve a cabo ajustes pequeños y verifique los resultados utilizando latas de prueba.
Preguntas frecuentes sobre fallos en el cerrado de latas
¿Por qué mi cerradora de latas raya la tapa?
Es posible que el rodillo de la segunda operación de cerrado esté demasiado bajo o demasiado cerca del mandril. Elevar ligeramente el rodillo o alejarlo del mandril puede ayudar a corregir el problema.
¿Por qué el cierre de la lata queda desigual en un lado?
Compruebe si la lata está correctamente centrada debajo del mandril. Un tornillo de bloqueo de la base (plataforma) flojo puede provocar que la lata se desplace, lo que resulta en una calidad de cierre distinta en lados opuestos.
¿Por qué la holgura (espacio) en el cierre de la lata es demasiado grande?
Un rodillo de la segunda operación de cerrado mal posicionado puede causar una holgura excesiva en el cierre. Según la tabla de resolución de problemas suministrada, si el segundo rodillo está colocado demasiado alto, debe bajarse ligeramente.
¿Por qué el reborde (enrollado) del cierre queda curvado?
Es posible que la base (plataforma) de la lata esté demasiado baja, lo que impide que la lata se eleve lo suficiente durante el proceso de cerrado. Verifique la altura de la base y el recorrido del cilindro de elevación.
¿Por qué la lata no cae después del cerrado?
Es posible que la base (plataforma) esté demasiado alta, lo que provoca una elevación excesiva. Baje ligeramente la base para reducir el recorrido de elevación del cilindro.
¿Por qué hay una abertura (rotura) en un lado del cierre de la lata?
Revise el mecanismo de retorno del rodillo de cerrado. Una tensión insuficiente en el muelle, un eje de rodillo demasiado ajustado, una rotación anómala del rodillo o una lubricación insuficiente pueden afectar al cierre.
¿Por qué resulta difícil ajustar la cerradora de latas después de cambiar el mandril?
Es posible que el nuevo mandril no sea el adecuado para la tapa de la lata, o que no esté colocado correctamente. Asegúrese de que el mandril sea el correcto y colóquelo adecuadamente antes de realizar más ajustes en los rodillos.
Conclusión
La resolución eficaz de problemas en las máquinas cerradoras de latas comienza por identificar el síntoma exacto, en lugar de ajustar los parámetros de la máquina de forma aleatoria. Problemas como tapas rayadas, cierres irregulares, pestañas (bordes) estrechas, holguras excesivas en el cierre, pestañas curvadas, dificultades en la liberación de la lata o fallos en un solo lado del cierre suelen estar relacionados con la interacción entre el rodillo de cierre, el mandril, el plato de soporte y el mecanismo de elevación.
Al diagnosticar una cerradora de latas, el primer paso es observar el aspecto del cierre final. La presencia de rayones y bordes afilados suele indicar un contacto excesivo del rodillo de la segunda operación, mientras que marcas pequeñas pueden señalar un posicionamiento incorrecto del rodillo de la primera operación. Si el cierre es desigual, conviene verificar el centrado de la lata y la estabilidad del plato de soporte. En caso de pestañas curvadas o problemas al liberar la lata, es necesario inspeccionar la altura del plato y el recorrido de elevación.
Para los fabricantes que utilizan cerradoras de latas automáticas —ya sea para envasado al vacío, con inyección de nitrógeno, para productos alimenticios, bebidas, alimentos para mascotas o productos en polvo—, es fundamental contar con el herramental adecuado y realizar un ajuste profesional de la máquina para garantizar una calidad de cierre estable y constante.
Si busca una cerradora de latas para productos alimenticios, bebidas, alimentos para mascotas, productos en polvo, envasado al vacío o con inyección de nitrógeno, la elección del equipo debe basarse en factores como el diámetro de la lata, el material, el tipo de tapa, las características del producto, la velocidad de producción requerida y los requisitos específicos de sellado.
Guangzhou Full Harvest se especializa en cerradoras de latas automáticas, equipos de cierre al vacío, máquinas con inyección de nitrógeno, sistemas de sellado, tapadoras, llenadoras, etiquetadoras y líneas completas de envasado.
Pagina anterior: Ninguno
Página siguiente: Guía para la selección de máquinas llenadoras de polvo: tipos, aplicaciones y cómo elegir
No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China
+86 20 3751 0321
SÍGANOS


Teléfono/Fax: +86 20 3751 0321
Correo electrónico: sales@gzfharvest.com
Agregar: No.3 Gongye South Road,Mingzhu Industries Park, Conghua District of Guangzhou , China